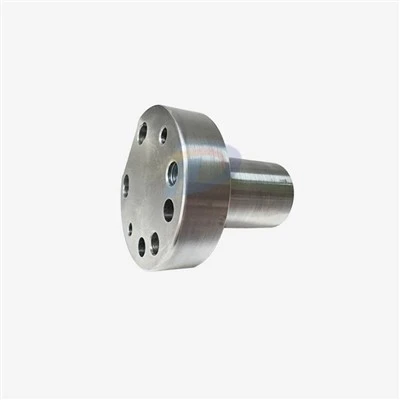
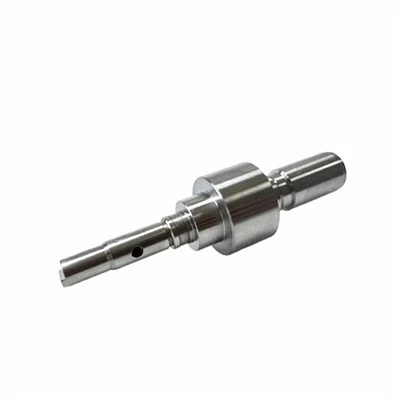
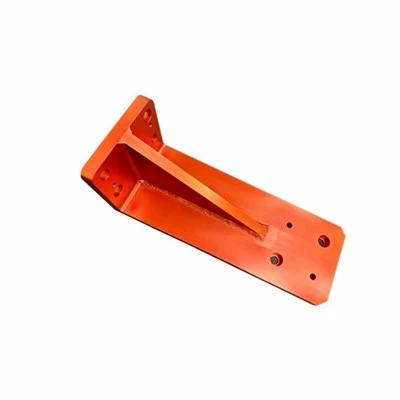
ในฐานะผู้ผลิตชิ้นส่วนฮาร์ดแวร์ OEM ที่ให้บริการในตลาดโลกเราเข้าใจความต้องการหลักของคุณเมื่อมองหาบริการการกัดที่เชื่อถือได้: คุ้มค่าการจัดส่งที่รวดเร็วและคุณภาพการควบคุม การกัดเป็นกระบวนการประมวลผลโลหะพื้นฐานที่สุดยังคงเป็นวิธีที่ต้องการสำหรับคำสั่งซื้อแบทช์ขนาดเล็กและขนาดกลางและการผลิตชิ้นส่วนทั่วไป คู่มือนี้จะวิเคราะห์ประเด็นทางเทคนิคของการกัดสถานการณ์แอปพลิเคชันและกลยุทธ์การเลือกซัพพลายเออร์อย่างเป็นระบบเพื่อช่วยให้คุณบรรลุการผลิตที่มีประสิทธิภาพในราคาต่ำสุด

การกัดคืออะไร
ความหมายและคุณสมบัติหลัก
การกัดหมายถึงกระบวนการตัดและก่อตัวเป็นโลหะพลาสติกและวัสดุอื่น ๆ โดยใช้เครื่องมือหลายขั้นตอนแบบโรตารี่ผ่านเครื่องกัดแบบดั้งเดิม (อุปกรณ์ที่ไม่ใช่ CNC) หรือเครื่องกัดซีเอ็นซีพื้นฐาน คุณสมบัติของมันรวมถึง:
วัสดุที่ใช้บังคับ:เหล็ก, โลหะผสมอลูมิเนียม, ทองเหลือง, พลาสติกวิศวกรรม (เช่น POM, ไนลอน, ABS, ฯลฯ )
ความแม่นยำในการตัดเฉือน:± {{0}}. 05 ~ 0.1 มม. (ความแม่นยำเกรดเศรษฐกิจ)
ความขรุขระพื้นผิว:Ra1.6 ~ 3.2μm
ความแตกต่างที่สำคัญกับ CNC Milling
| รายการเปรียบเทียบ | การโม่ | CNC Milling |
| ค่าอุปกรณ์ | >ประมาณ 30k | >ประมาณ 250k |
| การพึ่งพาอาศัยกัน | จำเป็นต้องมีช่างเทคนิคที่มีทักษะ | ทำรายการโดยอัตโนมัติ |
| ชุดที่เหมาะสม | 1-500 pcs | 50-10000 pcs |
| ความซับซ้อน | เรขาคณิตง่ายๆ | พื้นผิว 3D ที่ซับซ้อน |
กระบวนการกัดที่สมบูรณ์
ขั้นตอนที่ 1: การวิเคราะห์การวาดภาพและการวางแผนกระบวนการ
ข้อกำหนดการวาดภาพ:
มีภาพวาด 2D (พร้อมขนาดและความคลาดเคลื่อนที่สำคัญ)
การใช้มาตรฐานสากลที่ต้องการ (ISO\/ANSI\/DIN)
การออกแบบมาร์จิ้น:
ค่าเผื่อการประมวลผลแบบหยาบ {{0}}. 3 ~ 0.5 มม.
ค่าเผื่อการตกแต่ง {{0}}. 1 ~ 0.2 มม.
ขั้นตอนที่ 2: การยึดชิ้นงานและการวางตำแหน่ง
การติดตั้งทั่วไป:
Vise (สำหรับชิ้นส่วนสี่เหลี่ยม)
Platen (เหมาะสำหรับแผ่นขนาดใหญ่)
หารหัว (สำหรับการตัดเฉือนมุม)
หลักการวางตำแหน่ง:
การประมวลผลลำดับความสำคัญของพื้นผิวข้อมูล
ตำแหน่งการปรับเทียบด้วย Edge Finder (ความแม่นยำ± 0. 02mm)
ขั้นตอนที่ 3: การเลือกเครื่องมือและการติดตั้ง
| ประเภทเครื่องมือ | ฉากที่ใช้งานได้ |
| จุดสิ้นสุดโรงสี | การกัดพื้นผิว |
| โรงโม่ | การประมวลผลที่มีประสิทธิภาพของระนาบขนาดใหญ่ |
| คัตเตอร์มิลลิ่ง T-slot | การตัดเฉือน T-slots และ keyways |
| เลื่อยโลหะ | ตัดด้วยการตัดเฉือนร่องแคบ |

ขั้นตอนที่ 4: การดำเนินการตามกระบวนการและการตรวจสอบ
เวทีหยาบ:
การตัดความลึก 3 ~ 5 มม. (อัลลอยอลูมิเนียม) หรือ 1 ~ 2 มม. (เหล็ก)
ใช้สารหล่อเย็นเพื่อป้องกันความร้อนสูงเกินไป
ขั้นตอนจบ:
การกัดในเลเยอร์ ({{0}}. 1 ~ 0.3 มม. ต่อเลเยอร์)
ตรวจสอบขนาดเบี่ยงเบนและชดเชย
ขั้นตอนที่ 5: การตรวจสอบคุณภาพและหลังการประมวลผล
เครื่องมือตรวจจับ:
Caliper (± 0. 02mm)
ไมโครมิเตอร์ (± 0. 001mm)
เครื่องวัดความขรุขระพื้นผิว
ข้อกำหนดหลังการประมวลผล:
Deburring (การขัดด้วยมือหรือสั่นสะเทือน)
การรักษาด้วยการต่อต้านความทนทาน (การทำน้ำมันหรือการผ่าน)
ห้าข้อได้เปรียบหลักของการกัด
1. ราคาต่ำเหมาะสำหรับชุดขนาดเล็ก
ไม่มีค่าใช้จ่ายในการเขียนโปรแกรมต้นทุนต่อชิ้นส่วนต่ำกว่า CNC
2. การตอบสนองอย่างรวดเร็วต่อคำสั่งซื้อเร่งด่วน
ภาพวาดง่าย ๆ ในการจัดส่งในเวลาเพียง 1 วัน
3. การตอบสนองที่ยืดหยุ่นต่อการเปลี่ยนแปลงการออกแบบ
ปรับพารามิเตอร์การตัดเฉือนในไซต์โดยไม่ต้องเขียนโปรแกรมใหม่
4. การบำรุงรักษาอุปกรณ์เป็นเรื่องง่าย
เครื่องกัดแบบดั้งเดิมมีค่าใช้จ่ายในการบำรุงรักษาและซ่อมแซมต่ำ
5. เหมาะสำหรับการผลิตชิ้นส่วนพื้นฐาน
แอพพลิเคชั่นทั่วไป: วงเล็บ, หน้าแปลน, แผ่นปิด, ตัวเชื่อมต่อ

วิธีเลือกซัพพลายเออร์การโม่ที่ผ่านการรับรอง
อุปกรณ์และการตรวจสอบกระบวนการ
อุปกรณ์: เครื่องกัดแนวตั้ง (เช่น Bridgeport Series I) หรือเครื่องกัดสากล (พร้อมหัวดัชนีและตารางโรตารี่)
ความสามารถในกระบวนการ: ปรึกษาซัพพลายเออร์เกี่ยวกับช่วงขนาดการประมวลผลสูงสุดและไม่ว่าจะสามารถจัดการวัสดุที่มีความแข็งน้อยกว่าหรือเท่ากับ HRC35
มาตรฐานการควบคุมคุณภาพ
เกณฑ์การยอมรับ: มาตรฐานความทนทานต่อมิติการรักษาพื้นผิว: ไม่มีรอยมีดที่มองเห็นได้และเสี้ยน
ความโปร่งใสในห่วงโซ่อุปทาน
ให้ข้อมูล: การรับรองวัสดุต้นฉบับ (เช่นการรับรองอลูมิเนียม Alcoa), การบันทึกภาพถ่าย\/วิดีโอของกระบวนการผลิต
ทักษะการปรับให้เหมาะสมที่สุดทักษะการปฏิบัติ
กลยุทธ์การเลือกวัสดุ
ทางเลือก:
Q235 เหล็กกล้าคาร์บอนแทนเหล็กโลหะผสม 4140 (ต้นทุนต่ำกว่า 40%)
แทนที่ PEEK ด้วย Nylon PA66 (ต้นทุนที่ต่ำกว่า 70%)
วิธีการปรับปรุงกระบวนการ
กระบวนการรวม (เช่นพื้นผิวและการขุดเจาะในที่หนีบเดียว)
การใช้เครื่องมือรวม (ลดเวลาเปลี่ยนเครื่องมือ)
การควบคุมต้นทุนด้านโลจิสติกส์
การออกแบบที่มีน้ำหนักเบา (ลดน้ำหนัก 10%=8}% การลดลงของค่าขนส่ง)
การซ้อนชิ้นส่วนที่สมเหตุสมผล (การใช้งานคอนเทนเนอร์เพิ่มขึ้น 15%~ 20%)
ปัญหาและการแก้ปัญหาที่พบบ่อย
ความสอดคล้องคุณภาพเป็นเรื่องยากที่จะรับประกัน
รากของปัญหา: อาศัยประสบการณ์ของคนงานง่ายต่อการปรากฏข้อผิดพลาดของมนุษย์
วิธีแก้ปัญหา: การตรวจสอบมิติที่สำคัญ 100% ให้การยืนยันวิดีโอของตัวอย่างแรก
ประสิทธิภาพต่ำของการสื่อสารข้ามพรมแดน
รากของปัญหา: อุปสรรคทางเทคนิคคำศัพท์
วิธีแก้ปัญหา: ใช้เครื่องมือการทำงานร่วมกันแบบเรียลไทม์ (เช่นปัญหาการวาดภาพคำอธิบายประกอบของ FIGMA)
ค่าใช้จ่ายที่ซ่อนอยู่นั้นไม่สามารถควบคุมได้
สถานการณ์ทั่วไป: เนื่องจากขาดการทำธุรกิจใหม่การเลือกวัสดุที่ไม่เหมาะสมจึงเพิ่มค่าใช้จ่าย
วิธีแก้ปัญหา: DFM (การวิเคราะห์ความสามารถในการผลิต) มีให้ฟรีและแนะนำให้ใช้โซลูชั่นการเพิ่มประสิทธิภาพต้นทุน (เช่น 6061 แทนโลหะผสมอลูมิเนียม 7075)
คำถามที่พบบ่อย
สามารถทำสแตนเลสกระบวนการกัดธรรมดาได้หรือไม่?
ใช่ แต่ควรสังเกตว่าการใช้เครื่องตัดสแตนเลสสตีลพิเศษ (ด้วยโคบอลต์หรือการเคลือบ TICN) เพื่อลดความเร็วเป็น 200 ~ 400 รอบต่อนาทีการใช้ของเหลวตัดหล่อลื่นสูง
วิธีลดการเปลี่ยนรูปแบบการประมวลผล?
จุดควบคุมที่สำคัญ: การหยาบและการตกแต่งจะดำเนินการแยกต่างหากโดยใช้การตัดขั้นตอน (เพื่อลดความเข้มข้นของความเครียด) และเพิ่มการเสริมแรงกระบวนการให้กับชิ้นส่วนที่มีผนังบาง ๆ
ค่ารูรับแสงขั้นต่ำที่สามารถทำได้คืออะไร?
ขึ้นอยู่กับข้อกำหนดของเครื่องมือ: เส้นผ่านศูนย์กลางต่ำสุดมาตรฐานขนาดเส้นผ่าศูนย์กลาง 1 มม., คัตเตอร์มิลลิ่งขนาดเล็กพิเศษสูงถึง 0. 3mm (จำเป็นต้องติดตั้งพิเศษ)

การกัดยังคงเป็นตัวเลือกทองคำสำหรับการผลิตชิ้นส่วนฮาร์ดแวร์ขนาดเล็กและขนาดกลาง - บรรลุความสมดุลที่ดีที่สุดระหว่างต้นทุนความเร็วและความยืดหยุ่น ในฐานะผู้ผลิตที่มีประสบการณ์ 9 ปีในตลาดต่างประเทศเราเสนอ:
✅ใบเสนอราคาโปร่งใส (รวมถึงวัสดุเวลาทำงานรายละเอียดการทดสอบ)
✅ 7 วันเวลานำมาตรฐาน (คำสั่งซื้อเร่งด่วนสามารถลดลงเหลือ 72 ชั่วโมง)
✅ประกันคุณภาพสาม (การตรวจสอบครั้งแรก + การตรวจสอบกระบวนการ + การตรวจสอบขั้นสุดท้าย)

นำการออกแบบของคุณไปสู่ความเป็นจริง- ประสบการณ์ที่สมบูรณ์แบบด้วยความต้องการ cncmachining!